 中文简体


射出成形機のパージは、25 分の色の変化と 3 時間の生産損失の違いです。パージを適切に実行すると、古い樹脂、炭化した堆積物、顔料の残留物がバレル、スクリュー、ノズルから押し出され、次の材料がきれいになり始めます。急いでパージを行うと汚染が残り、その汚染は黒い斑点や縞として現れたり、金型が稼働し始めた瞬間にスクラップが突然増加したりして現れます。
射出成形におけるパージとは何ですか?
パージは、射出成形機の可塑化ユニットから残留熱可塑性材料を除去する洗浄プロセスです。オペレーターはパージ用コンパウンド、または単純な場合には犠牲樹脂を装填し、制御された温度と背圧でそれをスクリューとバレルに押し込みます。パージ材料は前の樹脂を置き換え、顔料と劣化したポリマーを収集し、スラッグとしてノズルから排出されます。
2 つの方法が業界を支配しています。機械的パージコンパウンドは、高い粘度とせん断力でバレル壁とスクリューフライトを物理的にこすって洗浄します。化学パージ化合物には、炭化ポリマーを分子レベルで分解する有効成分が含まれています。ほとんどの成形業者は、定期的な交換用の機械グレードと、炭化物の蓄積やメンテナンス イベント用の化学グレードの両方を在庫に保管しています。
射出成形機をパージする必要があるのはいつですか?
欠陥が現れてからではなく、スケジュールに従ってパージしてください。黒い斑点や色の縞が金型に到達するまでに、汚染はすでにスクリューとホット ランナー内にあり、パージが完了するまでのすべてのショットはスクラップになります。
| トリガー | 取り残された汚染 | パージをスキップした結果 |
|---|---|---|
| 素材変更 | 溶融温度が異なる前の樹脂の残留物 | 劣化したポリマー、貧弱なウェルドライン、脆い部品 |
| 色の変化 | スクリューフライトとバレルの壁に顔料が閉じ込められている | 色の縞模様と不合格の装飾部品 |
| 計画的シャットダウン | 高温の静止バレル内での樹脂の炭化 | 次回起動時に黒い斑点や焦げ臭が発生する |
| ネジ抜きやメンテナンス | 逆止弁とスクリューフライトに材料がロックされている | 他の金型や機械に汚染が広がる |
すべての切り替えチケットにパージ ステップを追加します。書面化されたトリガー リストにより、オペレーターがその場で決定することを防ぎ、パージ時間が徐々に増加し始めたときに、メンテナンスに文書化されたベースラインを提供します。
機械的パージ化合物と化学的パージ化合物
コンパウンドの選択によりパージ速度と洗浄深さが決まるため、単一バッグを購入する前にメカニズムを確認してください。
| 比較ポイント | 機械的パージコンパウンド | 化学パージ化合物 |
|---|---|---|
| クリーニング機構 | 高粘度のスクラブ力とせん断力 | 化学反応により残留物が軟化し溶解します |
| 最適な用途 | 定期的な素材と色の変更 | 炭化した堆積物、黒い斑点、長期にわたる停止 |
| 処理温度 | 生産樹脂ウィンドウと一致 | 多くの場合、より高い温度のステップが必要です |
| パージ後のクリーンアップ | 最小限。ほとんどの樹脂と互換性があります | フォローアップの機械的パージが必要な場合があります |
| 悪用の危険性 | 温度が正しく維持されている場合は低い | 推奨範囲外で使用すると熱による損傷が発生する |
暗い色から明るい色への移行の場合、機械的パージにより 1 ~ 2 サイクルでほとんどの顔料が除去されます。 2 週間放置したバレルの場合は、炭化層を除去するための化学的パージに直接進みます。
射出成形機をパージする方法: ステップバイステップ
毎回同じ規律を使用してください。一貫した手順により、予測可能な結果が得られます。
- ホッパーを空にします。 樹脂の供給を停止し、新しい材料がバレルに入らなくなるまでスクリューを動かします。新しい樹脂はパージを希釈し、サイクルを延長します。
- 処理温度を設定します。 バレル温度をパージコンパウンドの供給者の推奨範囲(通常は前の樹脂の上限付近)に調整します。
- パージコンパウンドをロードします。 バレルの容積を少なくとも 1.5 倍満たすのに十分な材料を追加します。これは、ほとんどのグレードの最小有効量です。
- バックプレッシャーをかけて短いパージ ショットを実行します。 通常のスクリュー速度の約 30 ~ 50% と適度な背圧を使用し、長く 1 回押す代わりに短いスラッグを排出します。ストロークが短いと、溶融物がスクリューフライトから繰り返し分離されるため、汚染物がより早くノズルに運ばれます。
- それぞれのナメクジを検査します。 排出されたスラグの色と質感が均一になるまで続けます。 2 回のきれいなスラグの後に黒い斑点が再び現れる場合は、プロダクション レジンをロードする前にケミカル パージに切り替えてください。
- 新しい樹脂を充填してテストします。 次の材料を導入し、いくつかの小さな部品を空中またはパージ槽に発射し、金型を閉じる前に溶融物がきれいであることを確認します。
一般的なパージの問題とその解決方法
パージの失敗のほとんどは、温度、パージ量、または機械の摩耗に遡ります。
| 問題 | 考えられる原因 | 是正措置 |
|---|---|---|
| パージに時間がかかりすぎる | バレル温度がパージグレードに対して低すぎます | バレルを 10 ~ 20°C に上げ、パージ グレードが樹脂と一致することを確認します。 |
| 黒い斑点が再発し続ける | デッドゾーンまたは摩耗した逆止弁にカーボンが閉じ込められている | ケミカルパージを実行し、ネジとチェックバルブの摩耗を検査します。 |
| 色が完全にクリアにならない | パージ量が不十分または背圧が低い | パージ量を増やし、短く高圧のショットを使用します。 |
| パージがバレル内で固化する | パージと処理ウィンドウ間の温度の不一致 | パージ化合物を洗浄する樹脂の溶融温度に合わせます |
| 最初の部分にスジが入る | ホットランナーまたはノズルチップに溜まった汚染物 | ノズルを開いた状態でパージし、ホットランナー固有のパージ ステップを実行します。 |
縦型射出成形機のパージ
縦型プレスも同じパージの基本に従いますが、縦型スクリューの配置とインサート成形の色の頻繁な変更には特に注意が必要です。
A 標準的な縦型射出成形機 スクリューの形状に基づいて設計されたパージ ルーチンの恩恵を受けます。垂直バレルは下部フライトに顔料を保持する傾向があるため、オペレーターは 2 つの連続するスラグが完全に均一になるまでパージを続ける必要があります。医療・電子工事ならLIZHU 縦型射出成形機 ラインナップは以下の通り 精密成形装置 これにより、安定した溶融温度が維持され、パージの予測が困難になる熱変動が軽減されます。
 標準的な竪型射出成形機 サプライヤー、会社 LIZHU Machinery は中国の卸売標準縦型射出成形機メーカーのサプライヤーおよび会社であり、卸売ソリューションを提供しています。 製品を見る→
生産計画で頻繁に色の切り替えが必要な場合は、 電動縦型射出成形機 サーボ駆動のスクリュー回転により一貫した背圧が得られ、より少ないサイクルで色を均一にクリアできるため、多くの場合、 の方が適しています。 2 色または 3 色をオーバーモールドする操作では、 多色縦型射出成形機 これにより、シフトごとの切り替え回数が減り、パージ化合物の消費量が直接減少します。
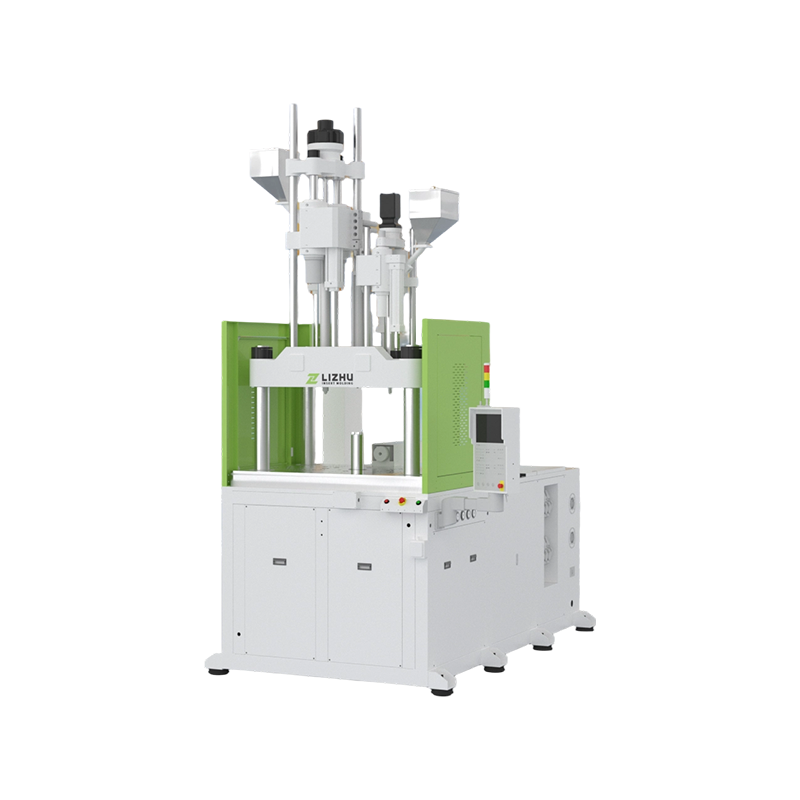 多色縦型射出成形機サプライヤー、会社 LIZHU Machinery は、中国の卸売多色垂直射出成形機メーカーのサプライヤーおよび会社であり、卸売製品を提供しています。 製品を見る→
 電動竪型射出成形機 サプライヤー、会社 LIZHU Machinery は、中国の卸売電動垂直射出成形機メーカーのサプライヤーおよび会社であり、卸売ソリューションを提供しています。 製品を見る→
より迅速かつクリーンな切り替えのためのベスト プラクティス
小さな手順の変更が積み重なって、製造現場全体で測定可能な稼働時間の向上につながります。
- 材料ファミリーごとにパージ レシピ カードを作成し、化合物のグレード、温度、背圧、サイクル数をリストします。
- 切り替えごとのパージ時間と材料使用量を測定します。 5 台の印刷機全体でパージ時間が 10% 削減されると、年間数百時間の生産的な機械時間が追加されます。
- クリーニング中は、ノズルとホット ランナーをパージ温度に保ちます。コールドゾーンには顔料と炭素が閉じ込められます。
- パージコンパウンドの推奨最大温度を決して超えないようにしてください。パージ材料が過熱すると炭化してバレルがさらに汚染される可能性があります。
- パージスラッグを読み取るようにオペレーターを訓練します。きれいで均一なスラッグは、バレルが製造の準備ができていることを示す唯一の信頼できる兆候です。
- 目に見える品質上の問題を待つのではなく、予防保守中にケミカルパージをスケジュールしてください。
射出成形機のパージに関するよくある質問
射出成形機はどのくらいの頻度でパージする必要がありますか?
材料を変更するたび、色を変更するたび、および計画されたシャットダウンの前にパージを行ってください。暗い色から明るい色の変化がシフトごとに複数回発生する場合は、イベントごとにパージ時間を追跡して、再構築されたスクリューまたは逆止弁が必要な機械を特定します。
パージごとにどのくらいの量のパージ化合物を使用すればよいですか?
開始点としてバレル容量の少なくとも 1.5 倍を使用してください。濃い色の顔料と炭化した堆積物には通常 2 ~ 3 バレルの体積が必要で、ゆっくりと実行されるパージには通常、十分に加圧されたパージよりも多くの体積が必要です。
市販のコンパウンドの代わりに普通の樹脂でパージできますか?
同系色の素早い変更には、普通の樹脂も使えますが、市販のパージのような粘度やキャリアの化学的性質がありません。実際には、複合コストを節約すると、通常、スクラップ、労働力、機械時間のコストが高くなります。
縦型射出成形機では別の方法でパージを行う必要がありますか?
手順は同じですが、垂直スクリューと低いノズル位置により、重い顔料が沈降しやすくなります。十分な背圧をかけて溶融物を動かし続け、金型を閉じる前に均一なスラグが連続して清浄であることを確認します。
結論
パージは生産プロセスであり、クリーンアップの作業ではありません。定義されたパージ手順により、部品の品質が保護され、切り替え時間が短縮され、スクリュー、バレル、逆止弁の寿命が延びます。化合物を汚染に合わせて、毎回同じ順序で手順に従うと、結果がスクラップ箱と生産スケジュールに表示されます。


