 中文简体


二重射出成形機を使用すると、1 つの成形サイクルで 2 つの異なる樹脂または色から 1 つの部品を製造できます。必要な機械は、材料の組み合わせ、部品の形状、年間生産量によって異なります。現在 1 つのコンポーネントを成形し、次に別のプロセス ステップで 2 番目の層をオーバーモールドしている場合、二重射出成形機はその 2 番目のサイクルを完全に削除します。その結果、強力な分子結合、より厳しい公差、そして 2 段階の生産よりもはるかに一貫した不合格率を備えた完全な部品が得られます。しかし、適切なユニットを選択するということは、プロセスがどのように機能するのか、またオーバーモールディングよりも優れたパフォーマンスを発揮する部分を理解することを意味します。
二色射出成形機とは何ですか?
ダブル射出成形機は、同じ金型に材料を供給する 2 つの射出ユニットを備えた射出成形システムで、2 つの熱可塑性樹脂コンパウンドまたは 2 つの色から 1 つの部品を 1 つの中断のないサイクルで成形できます。
このプロセスはツーショット成形とも呼ばれます。オーバーモールディングとの主な違いは、両方の材料が金型を開けたり部品を移したりすることなく射出される点です。一般的なマシン構成には次のものがあります。
- 最初のショットのプリフォームを 2 番目のキャビティに割り出す回転テーブル
- パーツを 2 番目のキャビティ位置に移動する移動型プレート
- 両方のショットに供給するホット ランナー システムを備えた固定 2 キャビティ設計
立珠機械の 多色縦型射出成形機 は、1 つの完成品で正確な色分離や異なる材料特性を必要とする複雑なマルチショット パーツに適した回転テーブル アーキテクチャを使用しています。
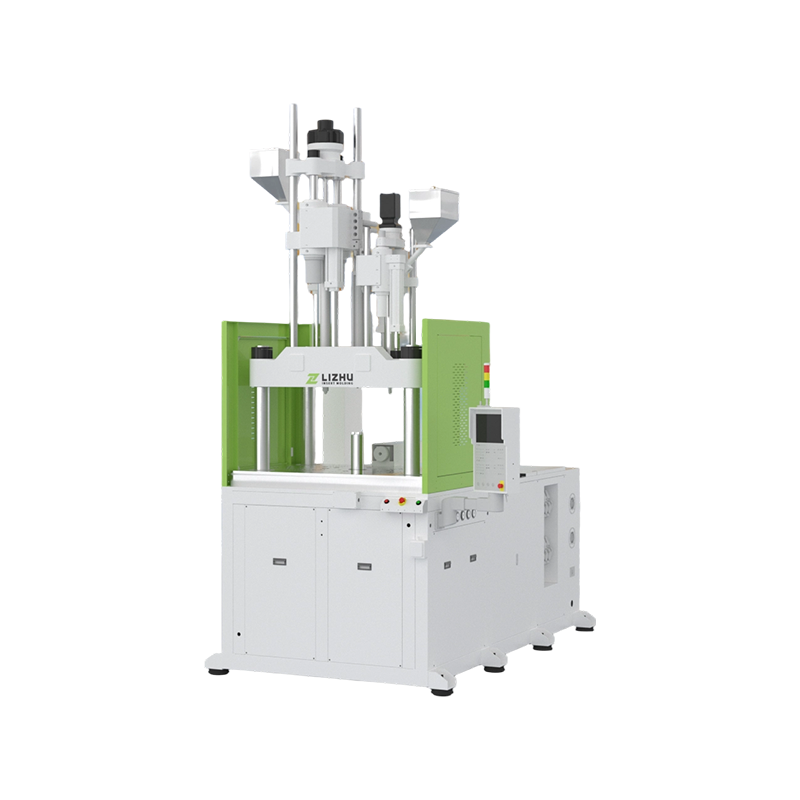 精密マルチショット部品用の多色ロータリーテーブル竪型射出成形機 この機械は、異なる色または材料を 1 サイクルで 1 回、2 回、または 3 回射出することができます。輸入された油圧バルブとタッチスクリーン制御により、安定した正確な動作が保証され、色分離やさまざまな材料特性が必要な複雑な部品に最適です。 製品を見る→
二重射出成形機はどのように動作するのですか?
シーケンスは単純です。最初のバレルが一次キャビティを充填し、回転テーブルまたは移動プレートがプリフォームを 2 番目のキャビティに割り出し、2 番目のバレルが射出前に残りの形状を射出します。
どちらの噴射も同じマシン サイクルで行われます。最初のショットがまだ熱いうちに材料がポリマーレベルで融合するため、2 つのポリマー間に形成される結合は、手動のオーバーモールドによって作成される機械的結合よりも強力です。重要なプロセスパラメータには次のものが含まれます。
- 1ショット目を最適な表面温度に保つ金型温度制御
- 射出圧力と速度のバランスにより、2 番目のショットが 1 番目のショットと置き換わることを防ぎます。
- 材料重量の再現性を維持するための両方のバレルのショット量の精度
- 2回目の射出による余分な圧力に耐える型締力
垂直機械レイアウトの場合、回転テーブルはマルチステーション操作を提供します。これは、第 2 ショットの射出時間に比べて第 1 ショットの冷却時間が長い場合に特に役立ちます。
 マルチステーション設計のロータリーテーブル竪型射出成形機 デュアルまたはマルチステーションのターンテーブルを備えたこの縦型機械により、射出と部品のハンドリングを同時に行うことができ、効率が向上します。精密インサートや小型部品に適しており、より高い生産需要に合わせて 3 つまたは 4 つのステーションのオプションがあります。 製品を見る→
二重射出成形とオーバーモールディング: 主な違い
どちらのプロセスでも 2 つの材料が使用されますが、違いはサイクル数と結合が形成される場所にあります。二重射出成形機では金型内に分子結合が形成されますが、オーバーモールディングには別のショット、別のサイクルが必要で、多くの場合追加の治具が必要です。
| アスペクト | 二重射出成形 | オーバーモールディング |
|---|---|---|
| サイクル数 | 両方の材料で 1 サイクル | 2 つの別々のサイクル |
| 結合強度 | 界面の分子結合 | 機械的または接着による接着 |
| 部品公差 | 部品がクランプされたままなので一貫性がある | 搬送時の位置ずれの危険性 |
| 合計サイクル時間 | 全体的に短め | 積み込みと積み下ろしで時間がかかる |
| 工具への投資 | 初期金型コストが高い | 下部、2 つの独立した単純な金型を使用 |
| 最適な用途 | 大量の複雑なマルチマテリアル部品 | 少量またはよりシンプルなインサート |
不良率はサイクル タイムよりもさらに重要です。オーバーモールディングでは、部品の処理と位置変更が 2 回行われるため、ばらつきが生じます。ダブル射出成形機では、ショット間で部品が金型から離れることはなく、位置決めはサイクルごとに機械によって制御されます。
二重射出成形のメリット
目に見えるメリットとしては、サイクル時間の短縮、接合品質、部品の統合、再現性が挙げられます。
総サイクルタイムの短縮
手動によるロード、アンロード、および中間品質チェックはなくなります。完全な部品はシングルショット部品とほぼ同時に製造されますが、射出および冷却の段階がわずかに長くなるだけです。
素材間のより強い結合
2 番目のショットが温かい最初のショットと出会うため、ポリマー鎖が界面で相互浸透します。これが、ダブルショット部品が接着アセンブリよりも振動、熱サイクル、および繰り返しの使用に耐える理由です。
部品の集約と機能の統合
1 つのダブルショット パーツで複数のコンポーネントを置き換えることができます。典型的な例は、剛性ポリアミドコアと柔らかいエラストマーグリップを備えたハンドツールハンドルで、別個のゴムスリーブや接着剤の塗布が不要です。
一貫した品質と再現性
機械制御のインデックスにより、ショットごとに両方の材料の相対位置が正確に保たれます。オーバーモールド成形では、柔らかい部品や柔軟な部品が取り扱い中にずれて、位置ずれやスクラップが発生する可能性があります。
業界全体にわたる共通のアプリケーション
二重射出成形機は、自動車の内装トリム、医療機器、家庭用電化製品、パーソナルケアパッケージ、電動工具のハウジングなどに使用されています。
自動車の内装では、硬い構造の背面とソフトタッチの装飾層が単一の部品で組み合わされています。医療機器では、この技術により一体型の柔軟なシールを備えた剛性のハブが作成されます。家庭用電化製品では、ハウジングとソフトタッチ ボタンが 1 つの成形ステップで作成されます。
垂直構成は、部品が高い場合、不規則な場合、または重力によるインサートの取り付けが必要な場合に特に便利です。 LIZHU Machinery の垂直成形プラットフォームは、2000 トン未満の標準、スライド テーブル、ロータリー テーブル、およびマルチカラー機械をサポートしているため、部品を固定の機械クラスに強制するのではなく、機械を部品のサイズに合わせることができます。
垂直型マシンがどのような場合に意味があるのかについて詳しくは、次の記事を参照してください。 縦型射出成形機の利点 .
適切な二重射出成形機の選び方
マテリアルのペアから始めて外側に向かって作業していきます。材料の組み合わせ、ショット重量、クランプ圧力、生産量によって、適切な機械の仕様が決まります。
最初に材料ペアを定義します
すべての熱可塑性プラスチックの組み合わせが接着するわけではありません。 PC より ABS、ポリアミドよりエラストマー、PP より TPE が一般的に使用可能な組み合わせです。選択したペアが化学的に適合しない場合、金型は 2 つの層を一緒に保持するために機械的な連結が必要になります。
ショット重量とバレルサイズを計算する
機械は各材料に対して正しいショット重量を供給する必要があります。樹脂対樹脂の比率は 1:1 から 1:10 の範囲になります。二次ショットが非常に小さい部品の場合、より小さな二次バレルにより、バレル内で材料がずれるのを防ぎます。
クランプ力とテーブルタイプの適合
型締力は両方のショットの射出面積を考慮します。部品を 2 番目のキャビティに割り出す必要がある場合は、回転テーブルが必要です。可動プレート設計は小さな部品に適しています。スライド テーブルは、インサートを金型の外側にロードする必要がある場合に便利です。
年間生産量の見直し
二重射出用のツールはより高価であるため、このプロセスは生産量が多くなるほど効果が得られます。部品数が約 10,000 個未満の場合は、オーバーモールドの方が安価になる可能性があります。部品数が 50,000 個を超える場合、労働力、サイクル タイム、スクラップの節約には、通常、二重射出成形機が有利になります。
この決定の背後にあるロジックについては、ガイドで詳しく説明されています。 なぜ精密射出成形機が重要なのか .
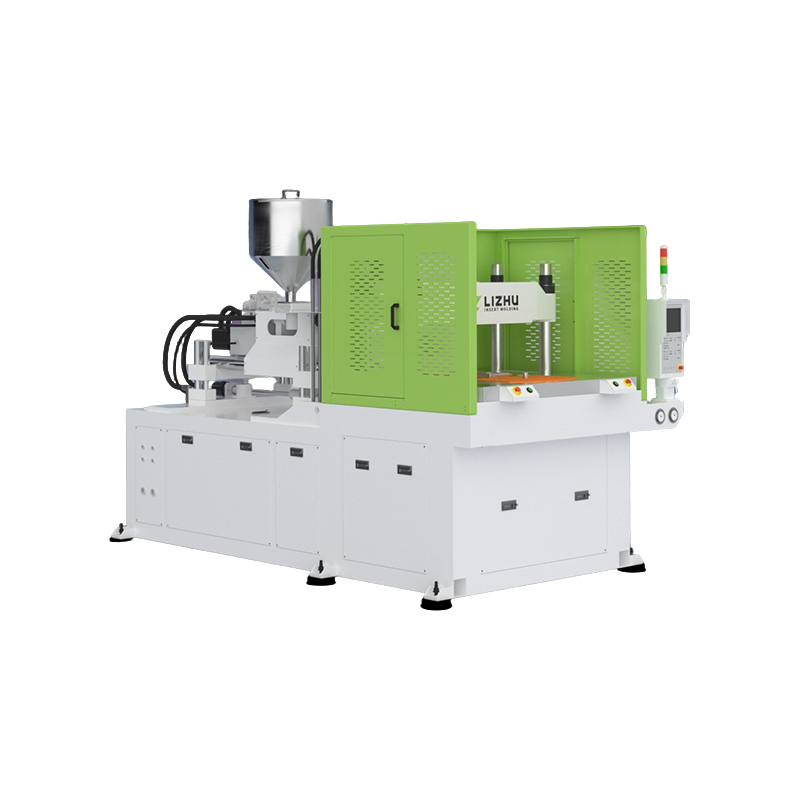 柔軟な生産を実現する縦型クランプ横型射出成形機 縦型クランプと横型射出を組み合わせた装置で、コンパクトさと大射出量を両立させています。クランプ力と射出機構をカスタマイズできるため、作動高さが低い自動車のトリムやねじ込み継手に適しています。 製品を見る→
よくある質問
二色射出成形機と二色射出成形機の違いは何ですか?
用語は重複しますが、違いは、同じ材料が 2 色で使用されるか、2 つの異なるポリマーが使用されるかです。 2 色機では通常、1 つの樹脂を 2 色で射出します。二重射出機では、硬度、剛性、または化学的特性が異なる 2 つのポリマー グレードを射出できます。
二重射出成形機は何個のキャビティを処理できますか?
回転テーブル機械は、機械のサイズに応じて 2 つ、4 つ、またはそれ以上のステーションを実行できます。垂直回転テーブルはテーブルの直径によって制限されることがよくありますが、水平機械はより小さな部品のキャビティ数を増やすことができます。
二重射出成形で最もよくある欠陥は何ですか?
ショート ショット、界面のウェルド ライン、および 2 番目のキャビティ周囲のバリが主な問題です。これらは通常、機械自体ではなく、金型温度、射出速度、またはベント設計に起因します。
二段射出成形には竪型機の方が良いのでしょうか?
縦型機械は、インサートが必要な場合、部品の形状が重力に依存する場合、または床スペースが狭い場合に適しています。横型機械は依然として高速パッケージングおよび消費者製品コンポーネントの標準です。
金型の寿命はどれくらいですか?
適切なメンテナンスとウォーターラインの手入れを行えば、二重射出成形金型は数十万サイクルを実行できます。回転テーブルと可動金型プレートのアセンブリは、割出し精度を許容範囲内に保つために定期的な検査が必要です。


