中文简体

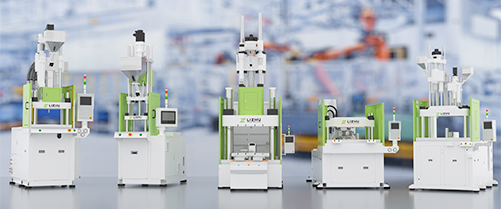

カスタム射出成形機は、カタログから選択したものではなく、特定の部品に基づいて設計されたプレスです。必要かどうかについての簡単な答えは、「はい」です。パーツの形状、インサートの取り扱い、樹脂の動作、出力ターゲットなどの少なくとも 1 つの厳しい制約が、標準的な機械ではサイクル タイム、品質、オペレータの安全を損なうことなく満たすことができない場合です。いいえ、パーツが既に標準フレームに適切な安全マージンを持って適合している場合は、通常、標準機械の方が出荷が早く、コストが安く、再販価値がより高いためです。
このガイドの残りの部分では、実際に何がカスタマイズされるのか、どの仕様が価格とスケジュールに影響を与えるのか、さまざまな構成がさまざまなジョブにどのように適合するのか、カスタム プロジェクトが最も頻繁に失敗する場所について説明します。
カスタム射出成形機をカスタムにするもの
カスタマイズはほとんどの場合、5 つのシステムのいずれかで開始され、それぞれのシステムでフレーム、価格、納期が変更されます。
- クランプユニット: トン数、タイバーの間隔、プラテンのサイズ、カタログ フレームではなく金型に合わせたサイズの T スロット パターン。
- 射出ユニット: スクリュー径、L/D比、ショット容量、バレル耐摩耗性を樹脂とショット重量から選定。
- 金型の取り付けとテーブルの動き: 部品やインサートの搭載方法に応じて、固定テーブル、シングルスライドテーブル、ダブルスライドテーブル、回転テーブルのいずれかが選択されます。
- 駆動と制御: 部品が要求する再現性とエネルギープロファイルに合わせて、油圧式、サーボ油圧式、または全電気式を選択できます。
- 自動化インターフェース: ロボットのハンドシェイク、イジェクターのシーケンス、部品落下検出、コンベアやビンの配置など。
専用のカスタム ラインを持つビルダーは、これらの変更を 1 回限りの変更としてではなく、パッケージとして処理します。つまり、標準外のトン数、マルチカラー レイアウト、垂直-水平ハイブリッド デザインは、後からボルトで固定されるのではなく、クランプと射出ユニットと一緒に設計されます。
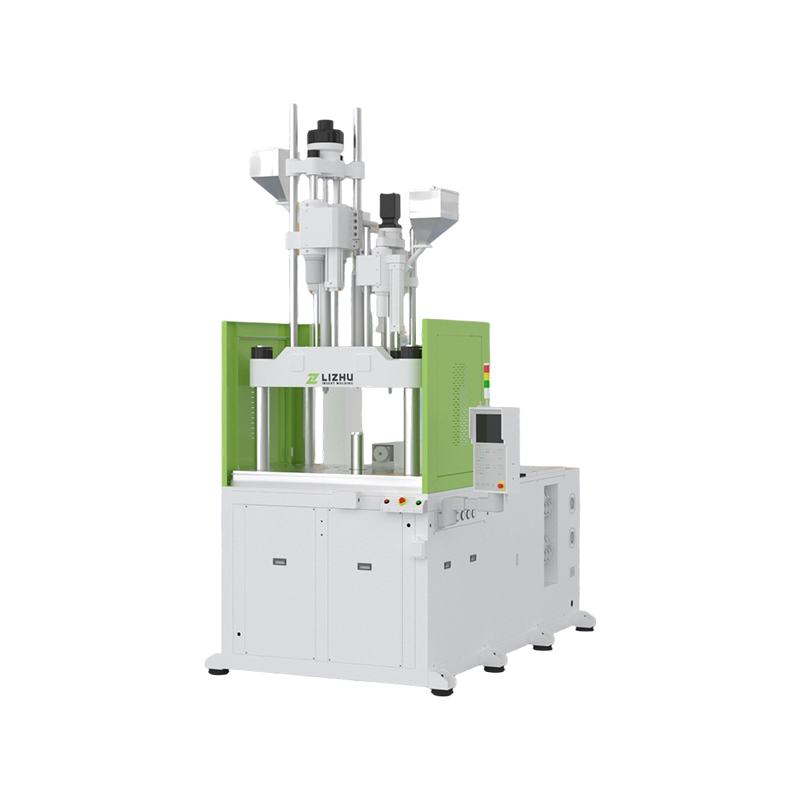 精密インサート成形用カスタマイズ縦型射出成形機 カスタマイズ可能なクランプと射出ユニットを備えたカスタマイズされた垂直プレスで、エレクトロニクス、自動車、医療、半導体パッケージングにおける精密なインサート作業やマルチマテリアル部品に適しています。 製品を見る→
垂直ですか、それとも水平ですか?最初に方向を決めてください
方向は、インサートがどのようにロードされるか、完成した部品がどのように落下するか、セルに必要な床面積を決定するため、最初に決定します。縦型機械はほとんどのインサートおよび精密作業に最適です。横型機械は、大型で平らな高トン数の部品を勝ち取ります。
| 考察 | 縦型機械 | 横型機 |
|---|---|---|
| インサートローディング | インサートは重力によって金型内に保持され、上方および前方からアクセスできます。 | インサートには通常、治具またはロボットが必要です |
| 床面積 | 既存の作業セルにフィットする、高くて狭い設置面積 | 設置面積が長く、通路の要件が広い |
| パーツドロップ | 部品がシュートまたはコンベアに落ちます | 部品はタイバーに着地することが多いか、取り出しロボットが必要です |
| 多ステーション作業 | スライドテーブルとロータリーテーブルは一般的であり、十分に実績があります | シャトルテーブルも利用可能ですが、あまり一般的ではありません |
| 代表的なトリガー | 深インサート、小型精密部品、多色成形 | 大きな平らな部品、高トン数、厚いセクション |
価格とリードタイムを左右する仕様
同じ部品の 2 つの見積もり間のギャップのほとんどは、型締力、射出ユニット サイズ、テーブル構成、制御パッケージ、自動化範囲などの 4 つまたは 5 つの仕様によって決まります。
| 仕様 | なぜコストがかかるのか | 確認すべきこと |
|---|---|---|
| クランプ力 | フレーム、プラテン、タイバーが大きくなると、材料費と加工費が増加します | 必要なトン数にある程度の安全マージンを加えたものであり、概数ではありません。 |
| 射出ユニット | スクリュー、バレル、ドライブのサイズはショットの重量と樹脂の挙動に応じて決まります | 安定した溶融品質を実現するために、ショット重量を定格能力の中央値内に維持 |
| テーブル構成 | スライドテーブルと回転テーブルにより、機構、保護、制御が追加されます | 追加コストとメンテナンスを考慮したサイクルタイムの向上 |
| 制御と駆動 | サーボおよび全電動パッケージは初期費用が高くなります | セルのエネルギー、再現性、ノイズ目標 |
| 自動化の範囲 | ロボット、コンベア、センサーによりエンジニアリング時間が延長される | インターフェース定義はビルド開始前に書面で合意される |
すべてのプロジェクトにこれが必要なわけではありません。パーツが標準フレームに適合する場合、標準マシンの方が速くて安価なルートとなるため、カスタム ビルドに取り組む前に比較を実行することは、努力の価値があります。このガイドではトレードオフについて説明します。 費用対効果の高い標準的な竪型射出成形機の選択 .
構成を実稼働ジョブに一致させる
構成はカタログ ページではなく、ワークフローに従う必要があります。テーブルのタイプと射出ユニットの数は、毎日の生産量を最も大きく変える 2 つの選択肢です。
インサート重量物成形用スライドテーブル
1 つのスライド テーブルにより、一方の金型の半分が作業を続けている間、一方の金型の半分をシャトルでロードできるため、手動のスループットが向上します。ダブル スライド テーブルは両方の半分の生産性を維持し、通常、オペレータがサイクルごとに複数のインサートをロードする場合に最適です。
マルチステーションサイクル用ロータリーテーブル
回転テーブルにより、荷重、射出、冷却が別々のステーションに分散されるため、長い冷却時間がサイクル全体に影響することはなくなりました。安定した反復可能なシーケンスを持つ中量の部品に適しています。
マルチカラーと縦横ハイブリッド
2 台以上の射出ユニットを使用すると、2 段階のアセンブリが 1 つの成形サイクルになり、接着または溶接ステーションとそれに伴うスクラップが除去されます。同じロジックが垂直-水平ハイブリッド レイアウトにも当てはまります。水平ユニットがメイン ショットを処理し、垂直ユニットが 2 番目の素材を撮影します。
多材料精密成形用多色竪型射出成形機 垂直プレスにより、異なる色や材料を 1 サイクルでシングル、ダブル、またはトリプルショットで成形できるため、組み立て手順とスクラップが削減されます。 製品を見る→ 大型部品用の大型低台機械
低ベースのフレームにより、背の高い金型や重いインサートを快適に手の届く範囲に保持できます。これは、オペレータが肩の高さですべてシフトして作業できないほど部品が大きい場合に重要です。クランプ能力、プラテンサポート、アクセスクリアランスを合わせてチェックする必要があります。
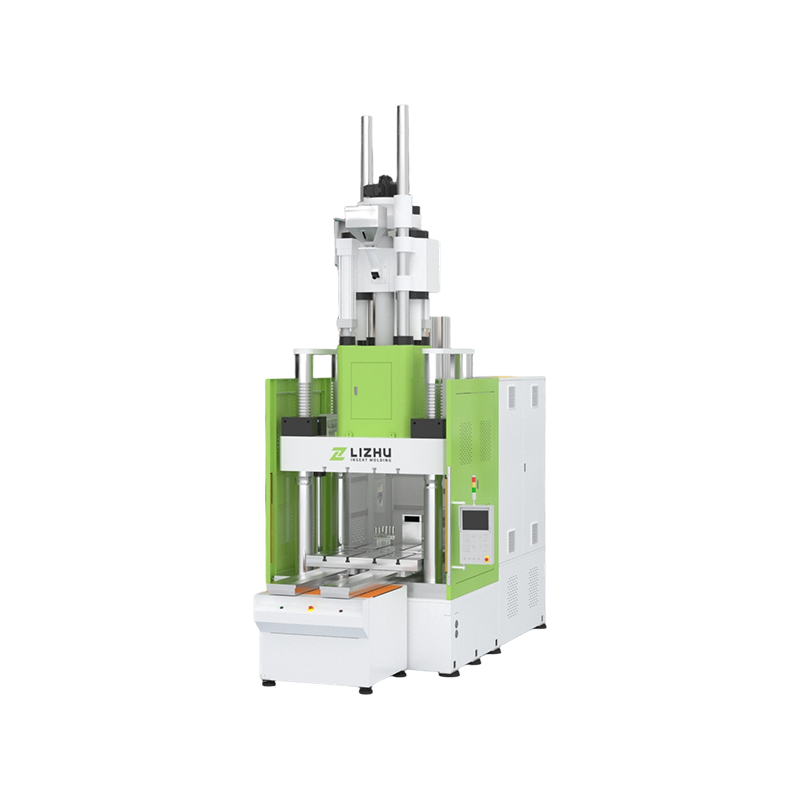 複雑部品向けにカスタマイズされた大型低台竪型射出成形機 複雑なプラスチック部品用の低いベースと高トン数のクランプを備えた大型の垂直成形機。金型へのアクセス、クランプ能力、自動化計画が投資を決定します。 製品を見る→
自動化と制御: 静かなコスト要因
オートメーションでは、マシンが投資の半分を占めることが多いため、カスタム プロジェクトがビジネス ケースを静かに得たり失ったりする場所です。
- ロボットまたはスプルーピッカーの統合: フレームが溶接される前に、マウント、リーチ、およびハンドシェイク信号を定義する必要があります。
- エジェクターとパーツドロップの確認: ショートショットをゴミ箱に到達させるのではなく、サイクルを停止するセンサー。
- 金型保護とプロセス監視: キャビティ圧力またはタイバーひずみの監視。部品が高価な場合や安全関連の場合に役立ちます。
- トレーサビリティ: ショットデータのログ記録とエクスポートは、医療および自動車の顧客からの要望が増えています。
納品後にガード、センサー、インターフェイスを後付けする場合、ほとんどの場合、設計段階で指定するよりもコストがかかります。
計画を立てる価値のある調達リスク
カスタム機械の注文を失敗させるリスクのほとんどは、曖昧な合格基準、金型と機械の不一致、および試運転時間の過小評価です。
- 未定義の受け入れテスト: 注文書に署名する前に、樹脂、金型、目標サイクルタイム、およびサンプル数量に同意します。
- 不一致のツール: ノズル半径、位置決めリング、エジェクター パターン、およびプラテン T スロットは、その説明ではなく、実際の金型図面と照らし合わせて確認する必要があります。
- 過小評価された試運転: 完全な生産目標が適用される前に、設置、ユーティリティの検証、安全性の検証、およびオペレータのトレーニングに時間をかけてください。
- 未検証のビルド機能: をリクエストする 工場のウォークスルー 特に標準トン数以外の場合は、建造段階の写真を文書化することもできます。
よくある質問
カスタム射出成形機の構築にはどのくらい時間がかかりますか?
エンジニアリング、鋳造、機械加工が部品ごとに異なるため、標準モデルよりも長くなります。通常、見積は標準納期よりも数週間遅れて納品されますが、その幅はトン数、管理パッケージ、コンポーネントのリードタイムによって決まります。単一の納期ではなく、マイルストーンのスケジュールを依頼してください。
カスタム マシンの価格は標準マシンよりどれくらい高くなりますか?
一定の割合はありません。フレームの適応により適度な量が追加される可能性がありますが、新しいプラテン、追加の射出ユニット、または完全な自動化により大幅に追加される場合があります。正直なルールとしては、コストは最も近い標準モデルから設計がどれだけ離れているかを追跡するということです。
カスタムを注文する代わりに標準マシンを変更できますか?
多くの場合はそうです。変更がノズル、イジェクター パターン、プラテンの穴あけ、または制御パラメータに限定されている場合は、通常、これがより安価な方法です。クランプ力やテーブルの動作を変更する必要がある場合、通常、大幅に改造された標準フレームよりも専用フレームの方が信頼性が高くなります。
見積もりを依頼する前にどのような情報が必要ですか?
部品図面、樹脂データシート、金型図面、目標サイクルタイム、年間生産量、インサートの詳細、自動化と品質の要件を送信します。樹脂と金型のデータが欠落していることが、見積もりが滞る最も一般的な理由です。
カスタム射出成形機は、標準フレームでは部品、インサート、またはサイクルを完全に保持できない場合にその価値が高まります。部品から逆算して作業します。まず方向を修正し、次にクランプと射出の仕様を修正し、次にオペレータが実際にロードおよびアンロードする方法に一致するテーブル レイアウトを修正し、最後に自動化と合格基準を修正します。そうすれば、カスタム ビルドはコストとパフォーマンスの両方で予測可能になります。それをスキップすると、たとえよく作られたマシンでも、現場でその数字を達成するのに苦労するでしょう。